|
جزئیات محصول:
|
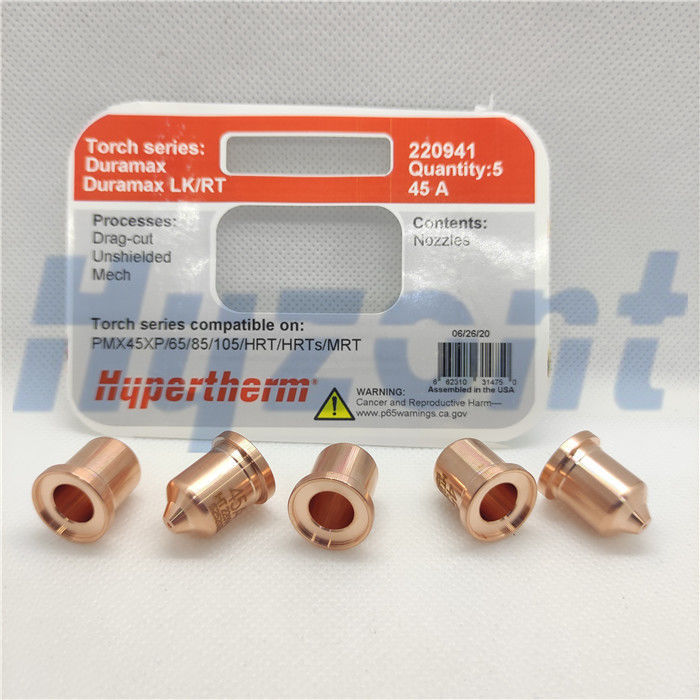
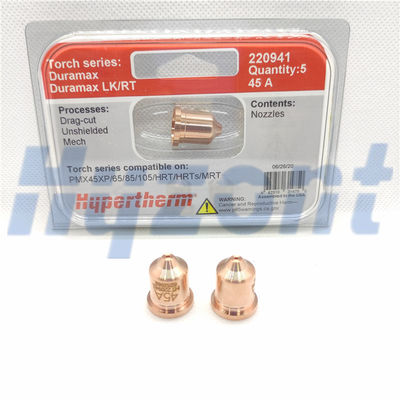
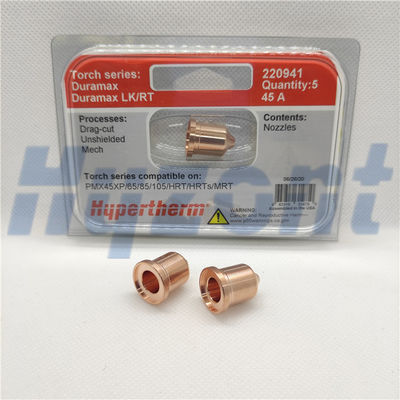
| برجسته کردن: | 220941 نازل,قطعه برش لیزری 45A,تعویض نوزل پلاسما |
||
|---|---|---|---|
/LK/RT
S/N: 220941
دهانه
45A
ساخته شده در ايالات متحده
![]()
![]()
![]()
![]()
![]()
![]()
هزینه واقعی عملیات برش شما تنها با نگاه به میزان بهره وری سیستم برش شما و هزینه کار در طول زمان به طور کامل درک می شود.
|
هزینه مصرفی در طول زمان یک تابع از تکنولوژی مصرفی و عملکرد سیستم! |
|
هزینه های تغییر مصرفی در طول زمان (= تعداد تغییرات در هر ماه X زمان در هر تغییر X کار و هزینه های عمومی) |
|
هزینه تولید از دست رفته از تغییر (=ساعت توقف در ماه X ارزش تولید در ساعت) |
|
هزینه بهره وری کمتر، کیفیت و ناسازگاری |
سیستم های پلاسما امروزی می توانند قطعات برش فوق العاده ای را با فرایندهای پس از تولید کمی یا بدون هیچ فرایندی تولید کنند.خرید کالاهای مصرفی تقلبی (که گاهی اوقات بعد از بازار نامیده می شوند) و عملکرد سیستم شما ممکن است تحت تاثیر قرار گیرد.
اغلب اوقات، مردم به مهندسی و دقت که در مهندسی و تولید مواد مصرفی پلاسما انجام می شود فکر نمی کنند.بعضي ها ممکنه اينطور فکر کنن، اما در واقع، مواد مصرفی حاوی بسیاری از فن آوری های پنهان، اکثر ثبت اختراع شده،و با تحمل های بسیار تنگ (هشت برابر باریک تر از یک مو انسان) برای ارائه کیفیت برش و امید به زندگی که مردم انتظار دارند.
اما گاهی اوقات، جذب کالاهای مصرفی ارزان تر برای فروش بعد از فروش، مقاومت در برابر آن بسیار سخت است.فروشندگان مستمر از این تولید کنندگان مصرف کننده پس از فروش اصرار دارند که مصرف کننده های آنها عملکرد خوبی دارند و هزینه آنها نصف استچیزی که آنها فراموش می کنند این است که مواد مصرفی آنها فقط برای کسری از زمان دوام می آورند.
و بعد کیفیت برش وجود دارد. هنگام مهندسی مواد مصرفی ما، فقط به مدت زمان دوام آنها نگاه نمی کنیم؛ ما به کیفیت برش آنها نگاه می کنیم. ما به محدوده های ISO: 9013 نگاه می کنیم.برای کسانی که با ISO آشنا نیستند: 9013 ، استاندارد است که کیفیت برش قطعات برش حرارتی را تعریف می کند. برش ها در محدوده 1 تا 5 رتبه بندی می شوند. محدوده 1 با زاویه حداقل عالی است ، محدوده 5 بدترین است.
همانطور که نمودار زیر نشان می دهد، کیفیت برش در میان مارک های مصرفی یکسان نیست. در این مثال خاص، مصرفی کیفیت برش محدوده 3 را برای حدود 900 شروع ارائه می دهد،و بعد از آن به فاصله 4 برای 700 شروع بیشترانتظار می رود که این مجموعه به طور مشترک 1600 شروع را به ارمغان بیاورد. دو مصرف کننده رقابتی هرگز کیفیت برش رده 3 را ارائه نمی دهند.و در مورد رقیب B حتی کیفیت محدوده 4 را ارائه نمی دهند.
![]()
البته، نتایج نشان داده شده در این نمودار بر اساس آزمایشات کنترل شده آزمایشگاهی است، و همانطور که هر سازنده فلز می داند، عوامل زیادی می توانند بر نتیجه نهایی شما تاثیر بگذارند.اميدوارم که موضوع روشن باشههمه مصرفي ها برابر نيستن
از سرمایه گذاری خود محافظت کنید! برای سیستم برش پلاسما خود، مشعل ها و مواد مصرفی واقعی را انتخاب کنید و سیستم خود را در حداکثر عملکرد اجرا کنید. به این دلیل:
تکنولوژی های ثبت اختراع شده هر روز مهندسان روش های جدیدی را برای بهبود فرآیند برش پلاسما به کار می برند.هزاران ساعت زمان مهندسی تنها بر روی تکنولوژی مصرفی پلاسما متمرکز شده است تا عملکرد برش عالی ممکن را از سیستم شما تضمین کند.
طراحی همبستگی: سیستم ها و کالاهای مصرفی برای کار با هم طراحی شده اند.ویژگی های سیستم و طرح های مصرفی برای بهینه سازی عملکرد و قابلیت اطمینان مطابقت دارند تا به شما برش عالی ممکن را ارائه دهند، در طول طولانی ترین عمر خدمت.
مهم برای مهندسی عملکرد: مهندسان ویژگی های مهم هر قطعه مصرفی را که بر عملکرد برش تاثیر می گذارد، شناسایی می کنند و مطابق با آن طراحی می کنند.مشخصات برای این ویژگی ها به محدوده های تحمل که حتی فراتر از استاندارد های کیفیت شش سیگما نگه داشته می شود.
کیفیت بالا ️ سرمایه گذاری در جدیدترین سیستم های کیفیتامکانات تولید پیشرفته و آموزش فشرده اپراتور ماشین تضمین می کند که هر قطعه مصرفی که از ما دریافت می کنید به انتظارات بالا شما عمل می کند.
تماس با شخص: Raymond
تلفن: +86-15021164313
فکس: 86-21-3103-8879